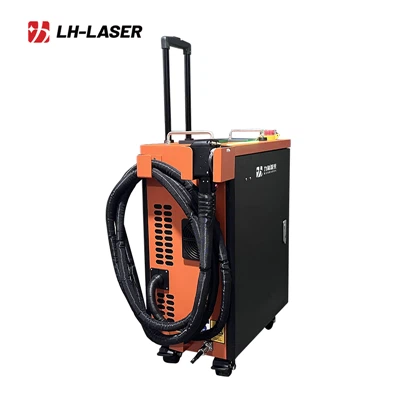
Mi a lézeres hegesztőgép működési elve és gyakori hibák?
Az aser hegesztőgép nagy-energiájú-sűrűségű lézersugarat alkalmaz hőforrásként. A lézergenerátor nagy-teljesítményű lézert bocsát ki, amely a hegesztőfej optikai rendszerén keresztül egy ultra-nagy energiájú-foltra fókuszál. Amikor a lézer besugározza a fém munkadarab felületét, az anyag gyorsan elnyeli a lézerenergiát és azonnal megolvad, kis és mély olvadékmedencét képezve a kulcslyuk hatás alatt. Ahogy a lézerfej mozog, az olvadt fém gyorsan lehűl és megszilárdul, így szilárd, sűrű és nagy szilárdságú kohászati varrat jön létre, amely érintésmentes, nagy{10}pontosságú és nagy hatékonyságú fémhegesztést valósít meg.

1. Általános hegesztési hibák és megoldások
1. Fröccsenés:
Ok: Túlzott lézerteljesítmény, szennyezett munkadarab felület, nem megfelelő fókuszpozíció.
Megoldás: Állítsa be ésszerűen a lézerteljesítményt, tisztítsa meg az olajfoltokat és a rozsdát a munkadarab felületén, kalibrálja a lézerfókuszt.
2. Porozitás:
Ok: Nedves/szennyeződéses anyag, elégtelen védőgáz, gyors hűtési sebesség.
Megoldás: Szárítsa meg és tisztítsa meg az anyagokat hegesztés előtt, biztosítson elegendő nagy-tisztaságú védőgázt, lassítsa le a hűtést.
3. Hiányos behatolás
Ok: Elégtelen lézerteljesítmény, túl gyors hegesztési sebesség, fókuszeltérés.
Megoldás: Növelje megfelelően a lézerteljesítményt, csökkentse a hegesztési sebességet, állítsa be a lézer fókuszát a hegesztési területre.
4.Alávágás
Ok: Túlzott lézerenergia, ésszerűtlen hegesztési sebesség, nem megfelelő hegesztési szög.
Megoldás: Csökkentse a lézer energiasűrűségét, állítsa be a megfelelő hegesztési sebességet, optimalizálja a hegesztőfej szögét.
5. Hegesztési deformáció
Ok: Túlzott hőbevitel, nincs rögzítés, vékony munkadarab.
Megoldás: Vegye át az impulzushegesztési módot, rögzítse a munkadarabot speciális rögzítéssel, szabályozza a hőbevitelt.